
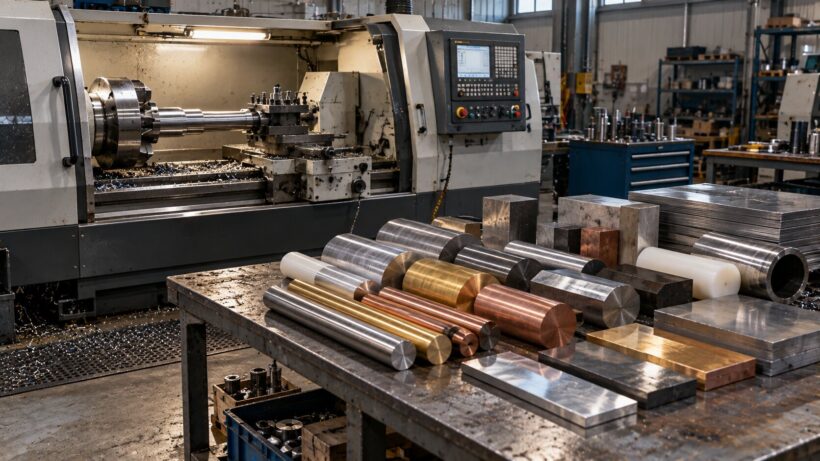
В заявке на изготовление деталей материал чаще всего указан одним словом. Нержавейка, алюминий, сталь. Для снабженца это достаточное описание, для цеха нет, и причина не в придирчивости, а в том, что внутри каждого из этих слов лежат марки с разным поведением под инструментом, разной ценой и разным сроком обработки. Деталь из одной марки выйдет за три дня, из другой за неделю, причём выглядеть они будут одинаково. Как этот выбор обсуждают с заказчиком на практике, видно по работе Metalhelp https://metalhelp.ru, принимающего заявки от предприятий Москвы и Московской области. Ниже о том, что стоит сообщить о материале сразу и чего не стоит делать с запасом.
Обрабатываемость это такое же свойство, как прочность
Прочность и коррозионную стойкость конструктор учитывает всегда. Обрабатываемость, то есть то, насколько охотно металл режется, учитывают гораздо реже, хотя на стоимость единичной детали она влияет сильнее.
Складывается она из нескольких физических свойств, и главное среди них неочевидно, это теплопроводность. При резании выделяется тепло, и металлу надо куда-то его отдавать. Хорошо проводящий материал уносит тепло в стружку и в тело заготовки, и режущая кромка живёт долго. Плохо проводящий оставляет тепло прямо в зоне резания, и дальше начинается цепочка, где инструмент изнашивается быстрее, поверхность под кромкой упрочняется, а режимы приходится снижать. Снижение режимов означает увеличение машинного времени, а оно и есть основная часть цены единичной детали.
Второе свойство это пластичность. Вязкий металл не крошится в стружку, а тянется длинной сливной лентой, которая наматывается на инструмент и портит уже обработанную поверхность. Выглядит как мелочь, однако при обработке без присмотра именно это чаще всего останавливает процесс.
Что стоит за словом «нержавейка»
Группа нержавеющих сталей самая показательная, потому что заказчик выбирает её по стойкости, а цех получает вместе со стойкостью сразу два затруднения.
Нержавеющая сталь плохо отводит тепло и склонна к наклёпу, то есть упрочняется прямо в процессе резания. Практическое следствие в том, что по упрочнённому слою нельзя пройти вторым проходом, его придётся пробивать, снижая скорость и увеличивая подачу, с обильным охлаждением и твердосплавным инструментом с покрытием. Отсюда и сроки, которые выше, чем у конструкционной стали при той же геометрии детали.
Марка внутри группы при этом меняет многое. Между распространёнными аустенитными марками вроде AISI 304 и 12Х18Н10Т и марками с повышенной стойкостью к хлоридам разница в цене заготовки существенная, а запрос «нержавейка» не говорит, какая из них нужна. Отдельная история это мартенситные марки типа 20Х13, которые принимают закалку и применяются там, где нужна твёрдость, а не только стойкость, и обрабатываются они иначе.
Вывод простой. Указывая группу, стоит назвать и условия работы детали, то есть среду, температуру, наличие пищевого или фармацевтического требования. По этим данным марка подбирается однозначно, и подбирается она чаще всего в сторону более дешёвой, чем заказчик взял бы наугад.
Мягкие металлы, у которых свои сложности
Распространённое заблуждение состоит в том, что чем мягче металл, тем проще деталь. На практике мягкость создаёт собственный набор проблем, и обходятся они не всегда дешевле.
Алюминий налипает на режущую кромку и даёт длинную сливную стружку, поэтому требует острозаточенного инструмента с полированными канавками и высоких скоростей с хорошим отводом стружки. Внутри группы разброс огромный, ведь АД31 и АМг2 это пластичные сплавы для конструкций и гибки, а Д16Т и В95 относятся к высокопрочным, применяются в нагруженных деталях и ведут себя под инструментом совершенно иначе. Просьба «сделайте из алюминия» без марки для нагруженной детали означает, что технолог будет спрашивать.
Медь идёт дальше по тому же пути, поскольку она исключительно пластична и при этом отлично проводит тепло. Металл мажется по инструменту, стружка вязкая и длинная, а тепло мгновенно уходит в заготовку, из-за чего контролировать зону обработки труднее. Требуется острый инструмент с большим передним углом и обильное охлаждение, а притупление кромки недопустимо.
Латунь, наоборот, обрабатывается прекрасно, и у неё обратная особенность. Инструмент с обычной геометрией самозаглубляется в материал и портит размер, поэтому передний угол берут нулевым или отрицательным. Зато латунь даёт чистую поверхность без дополнительной доводки, что для деталей арматуры и фурнитуры экономит целую операцию.
Материалы, цена которых складывается из обработки
Есть группы, где стоимость детали определяется не прокатом, а машинным временем, и заявлять их стоит осознанно.
Титан относится к самым показательным. Он плохо проводит тепло и при нагреве химически активен, из-за чего тепло концентрируется на кромке, а стружка налипает и меняет геометрию инструмента. Обработка идёт только острозаточенным инструментом на низких скоростях резания с большой подачей и непрерывным охлаждением, стружка убирается по мере накопления в закрытую тару. Титан оправдан в ответственных деталях авиационной и медицинской техники и в узлах, работающих в морской воде. Для кронштейна, который будет висеть в сухом помещении, он означает лишь счёт за машинное время.
Конструкционные пластики удивляют тех, кто считает их простыми. Теплопроводность у них крайне низкая, тепло концентрируется на кромке и оплавляет обработанную поверхность, поэтому работают острым инструментом с большим передним углом, охлаждают сжатым воздухом и держат повышенные подачи, чтобы стружка уносила тепло. Выбор марки здесь напрямую определяется задачей, так как капролон износостоек при ударных нагрузках, полиацеталь стабильнее по размерам и лучше держит профиль зуба, фторопласт идёт туда, где нужна химическая стойкость и минимальное трение.
Бронза требует уточнения марки сильнее прочих, потому что оловянные и безоловянные бронзы ведут себя по-разному. Одни дают ломкую стружку и хорошо режутся, другие вязкие и склонны к налипанию, и для хрупких важно жёсткое закрепление, иначе на кромках появятся сколы. Запрос «бронзовая втулка» без марки не содержит главного, то есть работает ли деталь в паре трения под нагрузкой или просто должна быть из бронзы.
Оцинковка, у которой обработка спорит с назначением
Отдельно стоит упомянуть случай, где механическая обработка противоречит смыслу материала, и заказчик узнаёт об этом слишком поздно.
Оцинкованная сталь берётся ради покрытия, защищающего от коррозии. При обработке это покрытие в зоне реза нарушается, а при нагреве выгорает с выделением вредных паров, поэтому работа идёт с вытяжной вентиляцией и минимальным нагревом. Главное следствие для заказчика в другом, ведь на открытых кромках деталь коррозионную стойкость теряет, и там, где это важно, кромки защищают цинконаполненным составом или деталь красят.
Практический вывод такой. Оцинковка хороша, когда деталь получается раскроем и гибкой, то есть кромок немного и они не ответственные. Для детали, у которой много механической обработки, разумнее взять нержавеющую сталь или обычную сталь с последующей покраской, и часто это выходит и дешевле, и долговечнее.
Чёрный металл, где марка решает больше всего
Группа конструкционных сталей кажется самой понятной, а разброс свойств внутри неё наибольший из всех.
Ст3 режется легко и годится для рам, кронштейнов и неответственных элементов конструкций. Сталь 45 применяется для валов и осей общего машиностроения и принимает улучшение. Легированная 40Х в улучшенном состоянии требует других режимов, чем та же марка в состоянии поставки, и это уже существенно влияет на время обработки. Сталь 09Г2С идёт в сварные конструкции, поскольку лучше сваривается и держит низкие температуры.
Из этого следует вопрос, который цех задаёт почти всегда, то есть в каком состоянии поставки металл и нужна ли термообработка. Ответ меняет весь маршрут, ведь термообработку назначают либо до механической обработки, либо после, и от этого зависит, останется ли припуск под финишную доводку. Деталь, закалённая после того, как размер выведен в номинал, размер потеряет, в этом природа закалки.
Что написать в заявке, чтобы не переплатить и не терять время впустую
Правило, экономящее больше всего денег, звучит против интуиции снабженца. Материал не стоит брать с запасом.
Выбор дорогой марки «на всякий случай» оплачивается трижды, то есть ценой проката, увеличенным машинным временем из-за худшей обрабатываемости и износом инструмента. Для детали, работающей в сухом помещении без нагрузки, переход с конструкционной стали на нержавеющую или титан не добавляет ничего, кроме счёта.
Вместо марки наугад полезнее описать условия работы детали. Среда и влажность, рабочая температура, характер нагрузки, нужна ли пара трения, требуется ли пищевой или медицинский допуск, есть ли требования по весу или электропроводности. Технолог по такому описанию назовёт марку сам, и в большинстве случаев назовёт более дешёвую. Если же марка задана чертежом и менять её нельзя, об этом стоит сказать прямо, тогда разговор пойдёт о режимах и сроке, а не о замене.
Отдельно стоит сообщить состояние поставки, если металл предоставляет заказчик, и приложить сертификат, когда он есть. Марка, неизвестная цеху, для ответственной детали превращается в риск, который добросовестный исполнитель отказывается брать, и это как раз тот отказ, который экономит обеим сторонам деньги.