
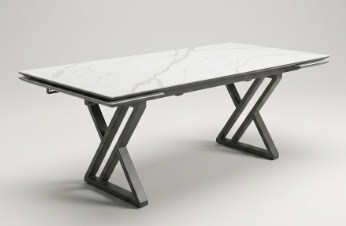
Изготовление мебели по индивидуальным проектам давно перестало быть нишевой услугой для избранных и превратилось в полноценный сегмент рынка, где заказчик получает изделие, идеально вписанное в геометрию помещения и образ жизни домочадцев. Когда речь идёт о предмете, за которым ежедневно собирается вся семья, универсальных решений не существует: типовые модели не учитывают ни эргономику конкретной кухни, ни привычки пользователей, ни особенности планировки. Именно поэтому столы кухонные всё чаще проектируются под конкретный интерьер, а не выбираются из каталога готовых позиций. Такой подход требует от производителя глубокой инженерной подготовки и понимания того, как поведёт себя конструкция через годы эксплуатации.
Почему типовые решения проигрывают индивидуальному проектированию
Стандартная мебель рассчитана на некоего «среднего» пользователя и усреднённые габариты помещения. На практике же даже небольшое отклонение от нормы — скошенный угол, радиатор под окном, нестандартная ширина прохода — превращает расстановку в компромисс. Индивидуальный проект позволяет обыграть любые особенности планировки: заказать изделие с вырезом под коммуникации, с асимметричной столешницей или с изменяемой геометрией. Для небольших помещений критичным становится каждый сантиметр, и здесь на первый план выходят трансформируемые конструкции — от простых раздвижных механизмов до сложных систем с подъёмным механизмом и скрытыми секциями хранения.
Профессиональный подход начинается с обмеров и построения рабочей модели. Конструктор оценивает несущую способность стен и пола, проверяет уровень перекрытий, определяет точки крепления. Далее формируется техническое задание, где фиксируются габариты, радиусы скругления, тип кромки, схема раскроя и фурнитурная карта. Ошибки на этом этапе обходятся дороже всего: неправильно рассчитанный свес столешницы приводит к прогибу, а неучтённый тепловой зазор — к деформации массива при сезонных колебаниях влажности.
Материалы и конструктивные решения
Выбор материала определяет не только внешний вид, но и долговечность, ремонтопригодность, вес конструкции и требования к уходу. В производстве востребованы как классические решения, так и современные композиты. Ниже перечислены ключевые варианты, которые конструкторы рассматривают в первую очередь.
- Массив твёрдых пород — дуб, ясень, бук — ценится за ремонтопригодность и благородную текстуру, но требует стабилизации влажности и грамотной системы компенсационных зазоров.
- Шпонированный МДФ и плиты с ламинированным покрытием дают стабильную геометрию и широкий выбор декоров, однако кромка остаётся уязвимым местом при интенсивной эксплуатации.
- Столешницы из HPL-пластика, керамики и кварцевого агломерата устойчивы к влаге, теплу и механическим повреждениям, но ограничивают возможности по обработке радиуса и торцевой фрезеровке.
- Компакт-ламинат и акриловый камень допускают бесшовную стыковку и термоформовку, что важно при создании криволинейных форм и интегрированных моек.
Отдельного внимания заслуживает фурнитура. Направляющие, петли, подъёмные механизмы и доводчики определяют тактильные ощущения и ресурс узлов. В трансформируемых моделях используются синхронизированные подъёмные системы, телескопические направляющие скрытого монтажа и механизмы «бабочка». Для раскладных вариантов критична жёсткость царги и наличие дополнительной опоры, иначе возникает эффект «гуляющей» столешницы.
Расчёт эргономики и нагрузок
Высота рабочей поверхности подбирается по росту основного пользователя: стандартный диапазон 720–780 мм не всегда уместен, а для барных зон действуют отдельные правила. Глубина столешницы и ширина посадочного места рассчитываются так, чтобы обеспечить комфортную посадку и свободный доступ к приборам. Инженер проверяет прогиб по формуле распределённой нагрузки, учитывает вес посуды, возможное точечное давление и динамические воздействия. Для выносных консолей и опор на одну стойку обязателен расчёт на опрокидывание и кручение.
Этапы производства и контроля качества
Процесс изготовления выстраивается в строгую последовательность, где каждый этап влияет на финальный результат. Сначала создаётся эскиз и 3D-визуализация, затем — конструкторская документация с картами раскроя и спецификацией комплектующих. После согласования запускается производственный цикл, включающий раскрой, кромление, присадку отверстий, сборку каркаса и финишную отделку. На каждом переходе действует входной и операционный контроль: проверяется геометрия деталей, качество кромки, точность присадки и соответствие цвета партии.
- Замер и техническое задание — фиксация габаритов, условий эксплуатации и пожеланий заказчика.
- Проектирование и согласование — эскиз, визуализация, конструкторская документация, подбор материалов и фурнитуры.
- Производство — раскрой, кромление, присадка, сборка, шлифовка и нанесение защитно-декоративного покрытия.
- Финальная проверка и монтаж — контроль геометрии, сборка на объекте, регулировка механизмов и сдача изделия.
Особую роль играет финишная отделка. Масло-воск подчёркивает текстуру массива и позволяет локальный ремонт, полиуретановый лак даёт более прочную плёнку, но сложнее восстанавливается. Для столешниц с высокой нагрузкой применяются износостойкие покрытия с финишным слоем повышенной твёрдости. Важно соблюдать технологические паузы между слоями и условия сушки, иначе покрытие теряет адгезию и покрывается микротрещинами.
Типичные ошибки и способы их избежать
Практика показывает, что большинство рекламаций связано не с дефектами материалов, а с просчётами на этапе проектирования. Среди частых проблем — отсутствие компенсационных зазоров для массивных столешниц, недостаточная жёсткость каркаса при большой длине пролёта, неверный подбор кромки для влажных зон. Ещё одна распространённая ошибка — экономия на опорах: регулируемые ножки и подпятники продлевают срок службы изделия и упрощают выравнивание на неровном полу. Грамотный технолог всегда закладывает запас прочности и предусматривает возможность обслуживания механизмов без демонтажа всей конструкции.
Отдельно стоит упомянуть логистику и монтаж. Крупногабаритные изделия требуют продуманной упаковки, а иногда — частичной разборки на секции. На объекте важно проверить проходимость дверных проёмов и лифтовых кабин, а также обеспечить защиту напольного покрытия. После установки проводится регулировка фурнитуры, проверка плавности хода трансформации и инструктаж по уходу. Соблюдение этих правил превращает индивидуальный проект из рискованного предприятия в предсказуемый и долговечный результат, который служит десятилетиями и сохраняет актуальность независимо от смены интерьерных трендов.